檢查齒部損傷前先隔離能源
只有受訓且獲授權的人員才能檢查或維修。運轉觀察只能在符合要求且已復位的防護罩外側安全位置進行。拆除防護罩、接觸、彎折檢查、量測、清潔或調整前,必須停機並遵循設備與場所的能源管制程序:隔離所有危險能源、依要求上鎖與掛牌、控制儲存能量,並驗證無能量狀態。維修全程須控制儲存能量可能再次累積的風險。本示意指南不能取代該程序。
模壓凹齒描述皮帶的彎曲幾何。裂紋、膠料缺損、硬化、磨耗、翻轉與剝離都是需要調查的觀察結果。應保留皮帶,並將實測傳動條件與確切系列的尺寸、額定、張力、環境及汰換資料比較。
先理解齒型描述的結構
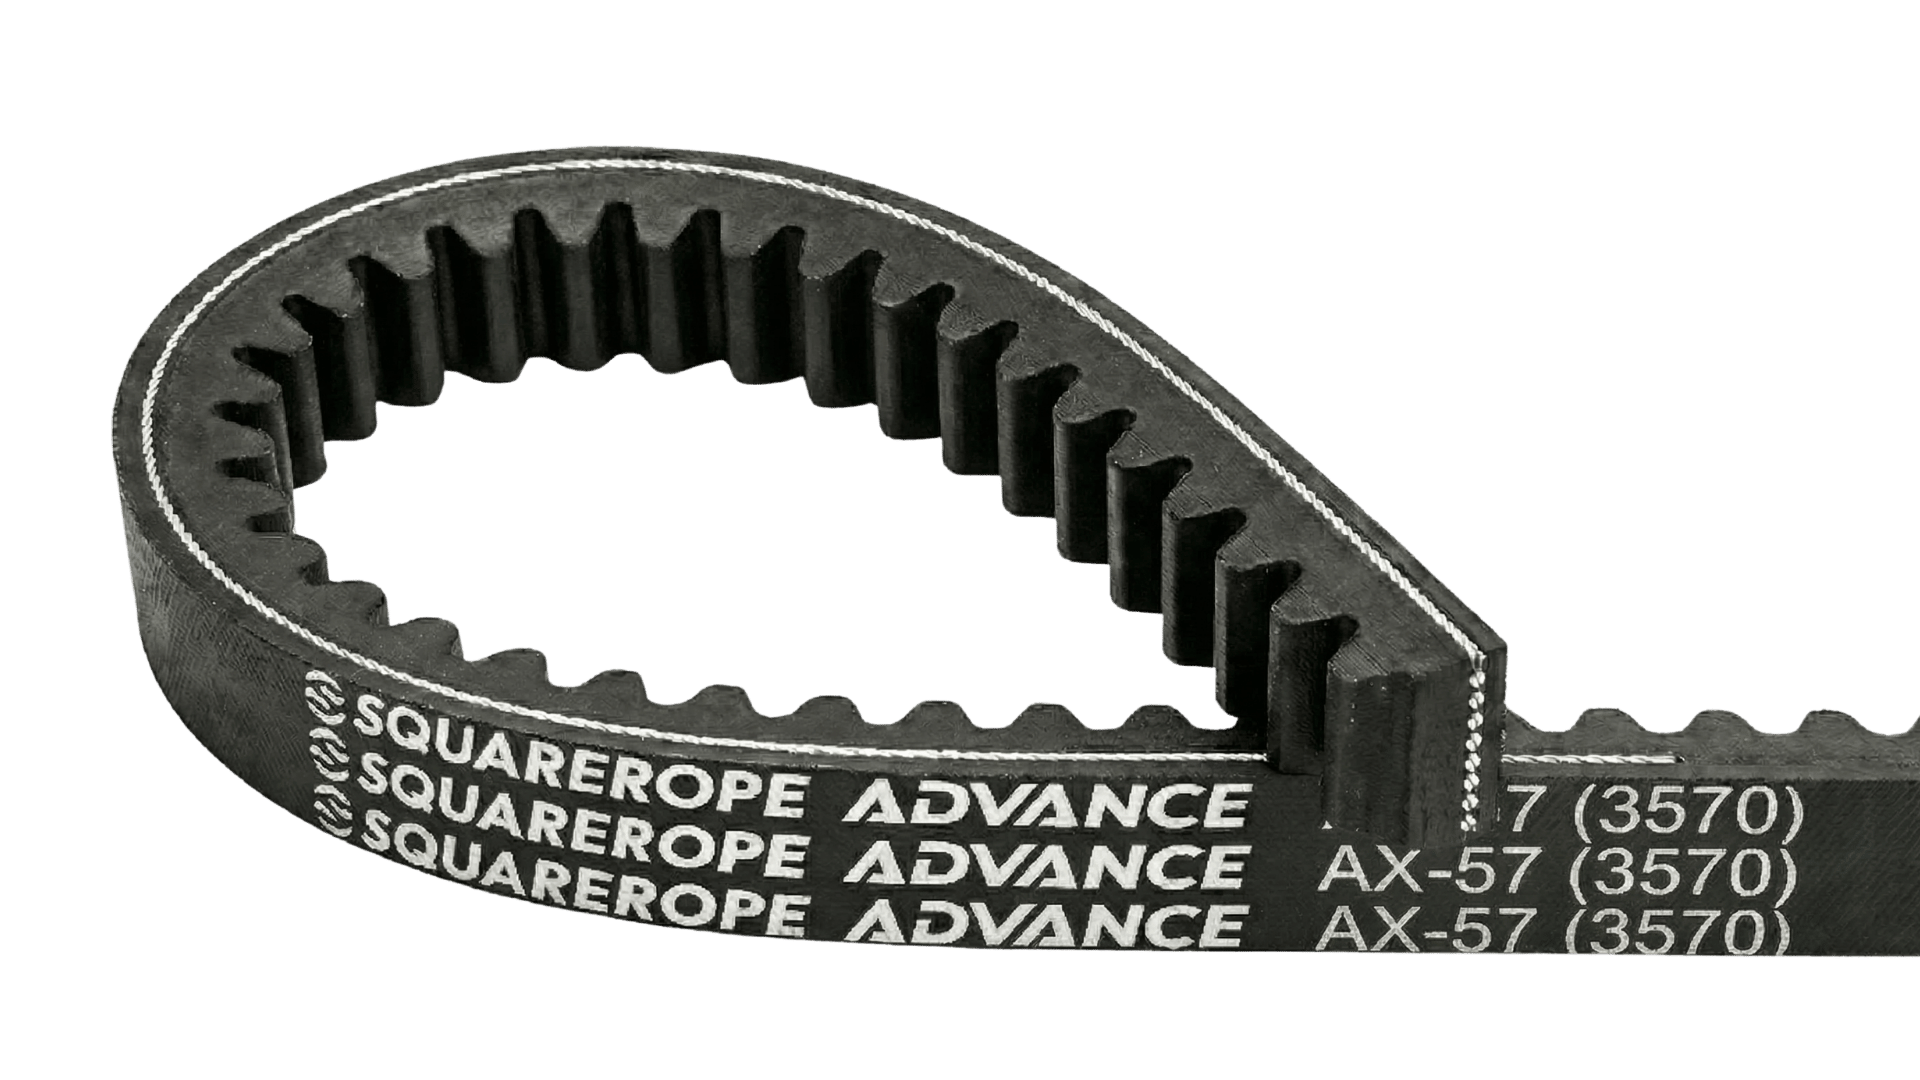
模壓齒型 V 皮帶的凹齒成形於內周壓縮層,可降低彎曲阻力並提高柔韌性。凹齒不是切在皮帶背面的縱向切口;模壓齒型也不等於切邊式,側面結構是另一項特徵。
製造商可能對特定模壓齒型系列公布較小最小輪徑、散熱效益或較高額定值,只能採用該系列表格。不得假設通用百分比、溫差、壽命、型號代碼或旋轉方向;只有確切產品有方向箭頭或說明要求時,才依方向安裝。
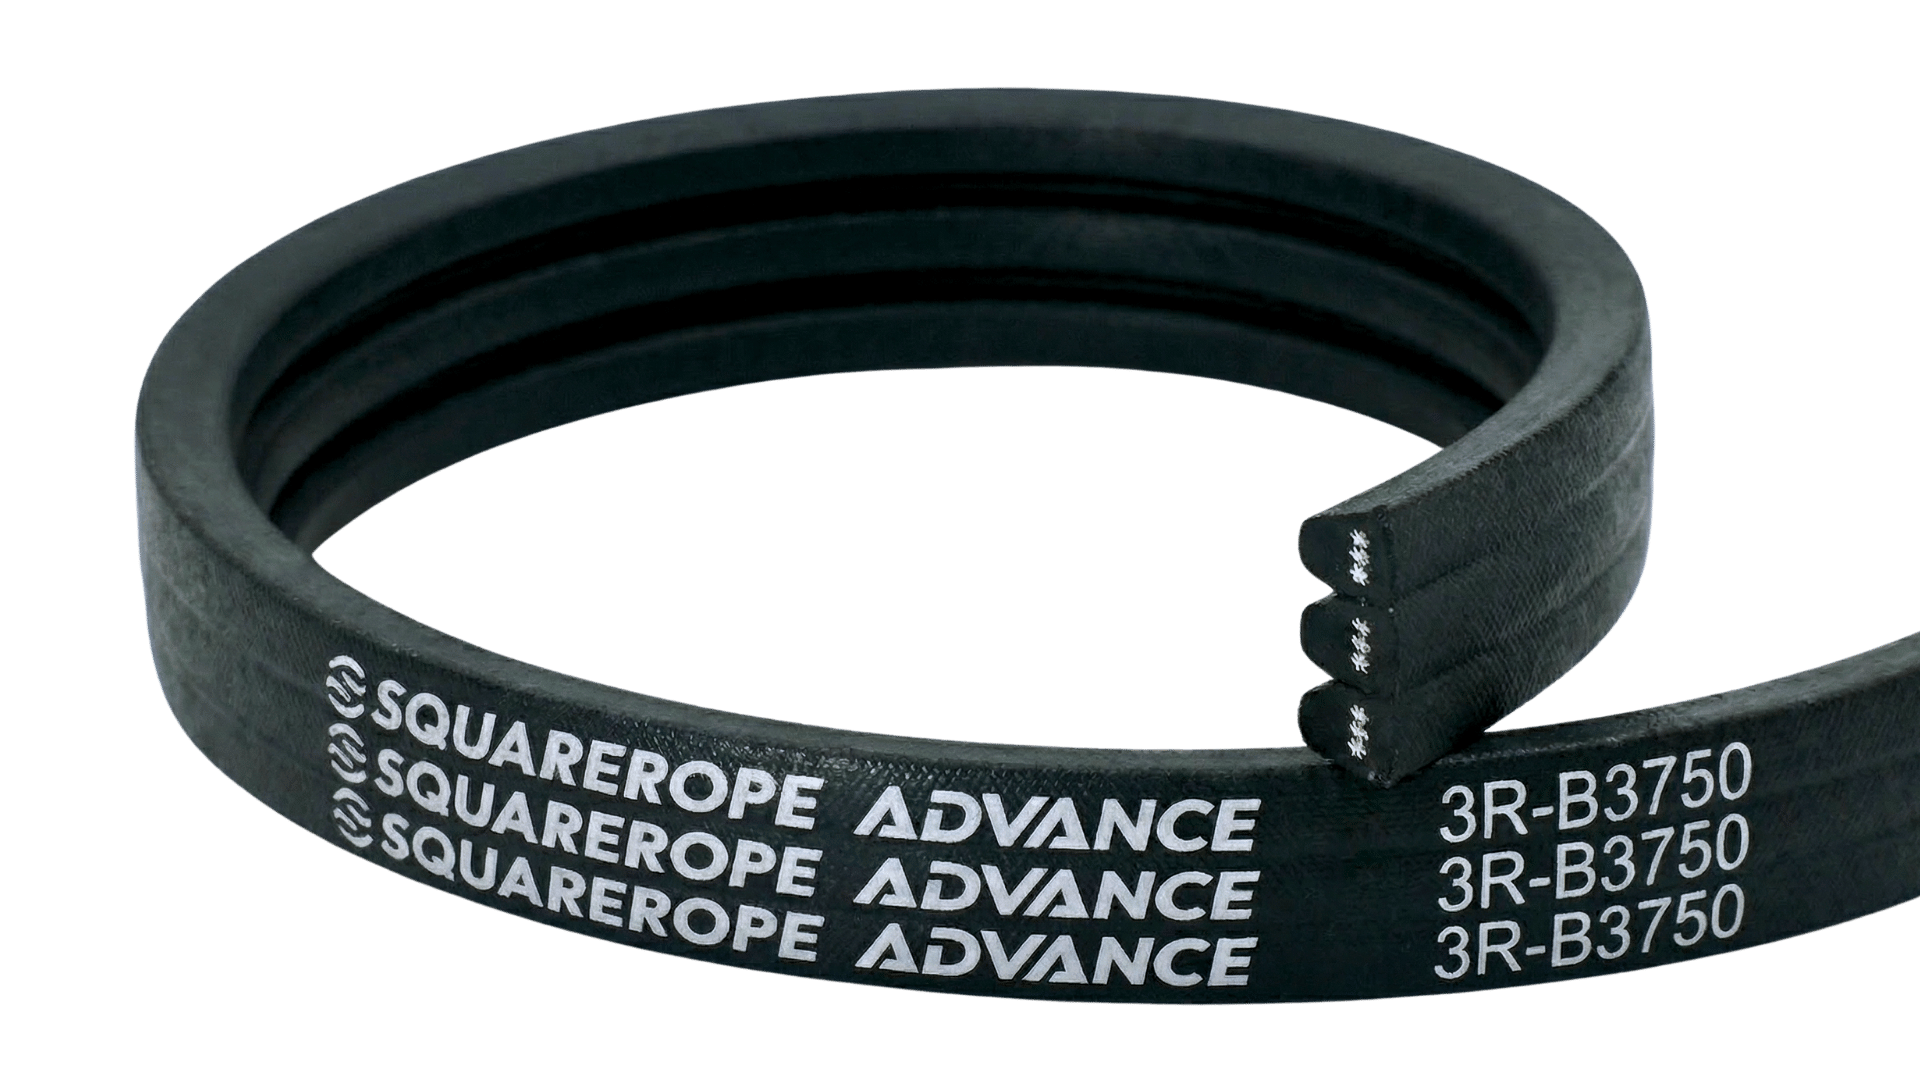
凹齒橫跨皮帶內側壓縮層,是彎曲時的讓位結構,不是與同步帶輪嚙合的齒。切邊式或包布式描述工作側面;平底或模壓凹齒描述底面;單條或聯組描述組合形式。膠料與抗拉層規格則是另外的特徵。須逐項確認確切產品,不可將所有切邊式或俗稱齒型的皮帶視為相同結構。
選定替換品前,請參閱V 皮帶側面、模壓凹齒、組合形式與材料,分別確認各項結構特徵。
判讀損傷前先辨認結構

(1) 模壓凹齒開口位於內側壓縮面,齒根是原設計幾何的一部分。
(2) 相鄰凹齒間完整膠料是比較特徵,不是剩餘壽命試驗。
(3) 上方抗拉區域與內側壓縮幾何不同,圖中位置僅為示意。
(4) 工作側面是另一項結構特徵;本例不代表所有凹齒皮帶都是切邊式。
將損傷視為證據,不當作判決
從觀察跡象到可驗證的修正
候選原因並非完整清單。外觀無法單獨證明原因或安全剩餘壽命。須採用確切皮帶系列限制、設備說明及汰換標準。
| 觀察跡象 | 候選原因 | 辨別檢查 | 條件式修正 | 修正後驗證 |
|---|---|---|---|---|
| 凹齒處橡膠缺損或不規則破損邊緣 | 損傷歷程、異物或曝露;先檢查,不直接指定單一原因 | 拍攝缺損與鄰近完整凹齒;檢查防護罩、異物、安裝紀錄與曝露 | 停用已達汰換標準的皮帶;核准替換前排除已確認的干涉或污染 | 依規定完成防護狀態試運轉,再隔離能源檢查修正處與替換皮帶 |
| 內側壓縮面裂紋或從凹齒根部延伸的裂紋 | 彎曲條件、打滑或儲存/溫度歷程 | 以正確直徑基準將皮帶輪及惰輪與確切系列表格比較;量測張力並查閱紀錄 | 修正實測不符處,依製造商汰換與更換程序處理 | 記錄輪徑符合性、張力,以及指定檢查時是否再次出現異常 |
| 側面或底面磨耗;表面光亮、燒灼或硬化 | 配合、打滑、對準、輪槽磨損或傳動容量不足 | 確認接觸位置;量規檢查輪槽並核對對準、張力、支架與實際工況 | 修正已確認的配合或傳動故障;依適用汰換標準及核准傳動設計決定部件保留或更換 | 記錄輪槽、對準及張力結果;防護罩復位後觀察運轉表現 |
| 層間剝離或抗拉線外露 | 須調查幾何或使用損傷;外觀不能辨認事件 | 保留斷面與安裝紀錄;核對確切輪徑限制及傳動狀態 | 停用已達汰換標準的皮帶;針對剝離或抗拉線損傷取得產品專用指引 | 受控恢復使用前記錄替換規格及修正後幾何 |
| 翻轉、偏離輪槽或單側磨耗 | 對準、輪槽配合、張力、支架不穩或衝擊/脈動 | 量測偏移與角度對準及張力;檢查軸、軸承、調整機構與工況紀錄 | 修正已確認條件;僅在確切用途經核准時考慮聯組結構 | 在防護狀態下檢查走帶與穩定性;調整前停機並隔離能源 |
| 表面發黏、膨潤、軟化或剝落 | 油品或化學曝露是候選原因,不是材料辨識試驗 | 追查洩漏及搬運/清潔物質;依確切產品資料核對相容性 | 消除曝露;依核准清潔與汰換程序處理,不指定通用膠料 | 確認曝露來源已排除,記錄後續狀況 |
- 候選原因
- 損傷歷程、異物或曝露;先檢查,不直接指定單一原因
- 辨別檢查
- 拍攝缺損與鄰近完整凹齒;檢查防護罩、異物、安裝紀錄與曝露
- 條件式修正
- 停用已達汰換標準的皮帶;核准替換前排除已確認的干涉或污染
- 修正後驗證
- 依規定完成防護狀態試運轉,再隔離能源檢查修正處與替換皮帶
- 候選原因
- 彎曲條件、打滑或儲存/溫度歷程
- 辨別檢查
- 以正確直徑基準將皮帶輪及惰輪與確切系列表格比較;量測張力並查閱紀錄
- 條件式修正
- 修正實測不符處,依製造商汰換與更換程序處理
- 修正後驗證
- 記錄輪徑符合性、張力,以及指定檢查時是否再次出現異常
- 候選原因
- 配合、打滑、對準、輪槽磨損或傳動容量不足
- 辨別檢查
- 確認接觸位置;量規檢查輪槽並核對對準、張力、支架與實際工況
- 條件式修正
- 修正已確認的配合或傳動故障;依適用汰換標準及核准傳動設計決定部件保留或更換
- 修正後驗證
- 記錄輪槽、對準及張力結果;防護罩復位後觀察運轉表現
- 候選原因
- 須調查幾何或使用損傷;外觀不能辨認事件
- 辨別檢查
- 保留斷面與安裝紀錄;核對確切輪徑限制及傳動狀態
- 條件式修正
- 停用已達汰換標準的皮帶;針對剝離或抗拉線損傷取得產品專用指引
- 修正後驗證
- 受控恢復使用前記錄替換規格及修正後幾何
- 候選原因
- 對準、輪槽配合、張力、支架不穩或衝擊/脈動
- 辨別檢查
- 量測偏移與角度對準及張力;檢查軸、軸承、調整機構與工況紀錄
- 條件式修正
- 修正已確認條件;僅在確切用途經核准時考慮聯組結構
- 修正後驗證
- 在防護狀態下檢查走帶與穩定性;調整前停機並隔離能源
- 候選原因
- 油品或化學曝露是候選原因,不是材料辨識試驗
- 辨別檢查
- 追查洩漏及搬運/清潔物質;依確切產品資料核對相容性
- 條件式修正
- 消除曝露;依核准清潔與汰換程序處理,不指定通用膠料
- 修正後驗證
- 確認曝露來源已排除,記錄後續狀況
資料來源: SQUAREROPE 原創診斷整理;產品限制須依選定皮帶與傳動裝置確認。
分清裂紋與膠料缺損

(1) 延伸入膠料的細小不連續處是裂紋跡象;保留其位置與範圍。
(2) 相鄰完整凹齒有助於對照確切產品幾何。
(3) 不規則空缺表示膠料缺損;記錄周圍撞擊、異物、安裝與曝露證據。
(4) 虛線比較輪廓僅為示意,未提供汰換深度、發展速率或壽命限制。
核對皮帶輪與惰輪幾何
依確切產品系列資料核對小皮帶輪及所有內側或背面惰輪。須以指定基準評估直徑,並一併核對斷面、結構、速度、功率、惰輪接觸面與位置及工況。僅達到公布最小值,既不能確認適用性,也不能證明損傷原因。
比對前先確認直徑基準。除非製造商提供換算,不得以外徑替代基準徑或節徑。用正確量規檢查輪槽形狀、磨耗、損傷、偏擺及碎屑。決定保留或更換皮帶輪時,須依製造商汰換標準及核准的傳動設計評估。
量測張力、配合、對準與負載
使用已校準的儀器,依確切皮帶與傳動指定的方法及目標值量測張力。張力不足或過大都可能損傷傳動,但齒隙閉合不是通用張力診斷。不得為打開裂紋而急劇彎折拆下的皮帶,也不得扭結。須遵循確切製造商的搬運與儲存彎曲限制,不可僅從運轉皮帶輪表格推定。
檢查角度與平行偏差、中心距穩定性、軸承、軸、安裝座及張緊機構,再核對功率或扭矩、轉速、起動、使用係數、包角、長度及修正後系列額定值。不能只憑損傷外觀改選斷面。
記錄皮帶磨耗的位置

(1) 記錄受影響的工作側面及是否為單側磨耗。
(2) 分別記錄底面磨耗;判定底部接觸前先檢查配合、輪槽與異物。
(3) 虛線僅為繪圖參考,評估須採用確切製造商量規與標準,不可套用此輪廓。
檢查溫度、污染、儲存與材料
全面硬化或裂紋可能與超出產品溫度範圍有關;黏著、膨潤或剝落則可能指向油或化學污染。這些都須依確切產品資料確認,不能據此直接指定材料名稱。
排除洩漏與碎屑,並依設備及確切皮帶製造商的清潔與表面處理說明操作。不得以皮帶增摩處理劑掩蓋打滑或損傷。檢查儲存時的熱、陽光、臭氧源、化學品、變形,以及超出指定搬運限制的彎曲。膠料、耐化學、耐油、溫度、臭氧、耐候與靜電特性均須依確切系列核對。
分開評估衝擊、振動與聯組結構
若翻轉或脫槽伴隨衝擊、脈動或振動,應先記錄工況與傳動狀態,再考慮不同組合形式。聯組結構可用於經核准的用途,但不能據此認定故障原因或保證損傷不再發生。
必須確認聯組皮帶額定值、輪槽數與間距、皮帶輪相容性、最小輪徑、張力程序及使用係數。若製造商未核准,不得視為通用升級。
停用不合格皮帶並驗證修正工作
依確切製造商的汰換標準判定皮帶能否繼續使用。不得在等待查明根本原因時繼續運轉已達汰換標準的皮帶。保留拆下的皮帶,修正已確認的傳動故障後,才讓替換皮帶後的傳動裝置恢復使用。依下列順序處理;蒐集需要接近傳動裝置的證據前,先隔離能源。
- 執行現場能源管制並驗證無能量狀態後,才可拆除防護罩或接觸。
- 清潔前拍攝並標示皮帶或完整配組、各損傷區、皮帶輪、惰輪、防護罩、安裝座與污染。
- 確認完整標示、產品系列、配組資料,以及確切說明是否規定旋轉方向。
- 在傳動裝置已隔離時量測直徑、張力、對準、偏擺與中心距,並檢查每個輪槽、軸承、軸與張緊機構。運轉速度及負載資料取自既有紀錄,或先前在防護罩完整復位時的安全觀察;不得接觸運轉中的傳動裝置進行量測。
- 修正已確認的傳動原因,並更換超出製造商限值的皮帶輪或零件。
- 保持鬆弛,以手工安裝確切替換品或完整相容配組,不得撬入、滾入、扭結或強拉。
- 依確切目標值張緊,復原並固定防護罩後受控試運轉;調整前停機並再次隔離,並遵循產品專用跑合規定。
完整保留檢查順序

(1) 停機、隔離所有危險能源、依規定上鎖/掛牌,控制儲存能量及再次累積,驗證隔離後才拆罩或接觸。
(2) 清潔或更換前保留照片及損傷位置,辨識確切系列、結構與使用歷程。
(3) 依確切資料核對指定基準的尺寸、張力量測方法與目標、輪槽、對準、工況及曝露。
(4) 停用已達汰換標準的皮帶;修正確認故障並安裝核准替換品。防護罩復位後受控試運轉,調整前停機並再次隔離。
建立可重現的檢查紀錄
為分析再發原因,保留:
- 製造商、產品系列、完整標示、結構與配組資料。
- 頂面、側面、內周壓縮面、齒根、線芯位置與斷裂面的損傷位置。
- 小皮帶輪與惰輪直徑、量測基準及製造商最小值。
- 張力、儀器、目標來源、對準、偏擺、輪槽量規與中心距結果。
- 功率或扭矩、轉速、起動、使用係數、每日時數、衝擊、脈動與振動。
- 溫度及油脂、冷卻液、化學品、水、粉塵、碎屑、臭氧與陽光曝露。
- 安裝、儲存、保養、跑合及歷次更換紀錄。
- 確認原因、修正措施、替換規格與防護狀態試運轉結果。
請依V 皮帶預防保養與檢查流程安排安全檢查、紀錄及恢復使用驗證。
凹齒說明皮帶如何彎曲,不能解釋所有故障。可靠診斷必須把損傷跡象連結到實測幾何、傳動狀態、工況與確切產品限制,再核准替換品。
關鍵要點
模壓齒型 V 皮帶為什麼會裂紋或缺損?
外觀不能單獨判定單一原因。確認原因前,須依皮帶製造商資料核對確切皮帶輪與惰輪要求、張力、配合與傳動狀態、安裝與儲存歷程、工況及曝露。
如需針對傳動裝置進行檢查討論,請聯絡 SQUAREROPE,並提供完整皮帶型號、照片、傳動量測值與使用紀錄。