检查齿部损伤前先隔离能源
只有受训并获授权的人员才能检查或维修。运行观察只能在符合要求且已复位的防护罩外侧安全位置进行。拆除防护罩、接触、弯折检查、测量、清洁或调节前,必须停机并遵循设备与现场的能源控制程序:隔离所有危险能源、按要求上锁与挂牌、控制储能,并验证无能量状态。维护全程须控制储能可能再次积聚的风险。本示意指南不能取代该程序。
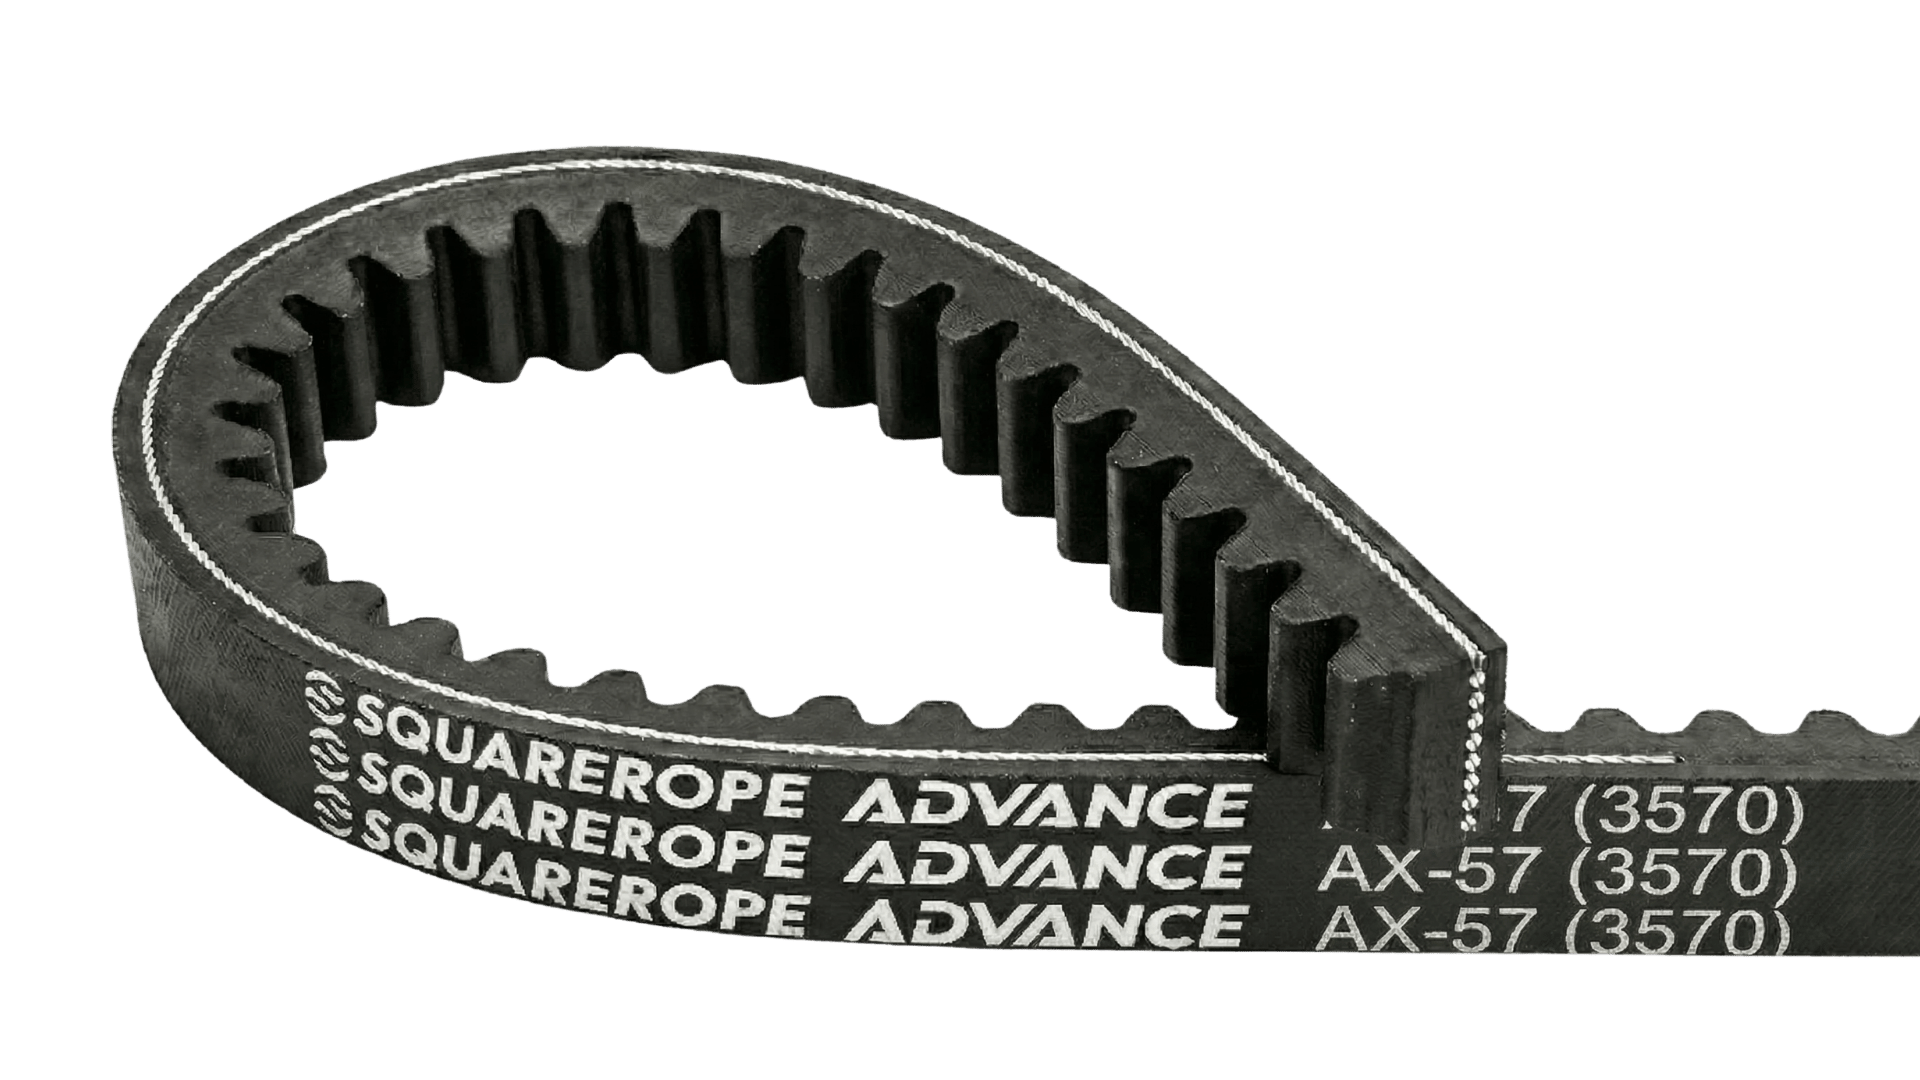
模压凹齿描述 V 带的弯曲几何。裂纹、胶料缺损、硬化、磨损、翻转和剥离都是需要调查的观察结果。应保留 V 带,并将实测传动条件与具体系列的尺寸、额定值、张力、环境和报废数据比较。
先理解齿形所描述的结构
模压齿形 V 带的凹齿成形于内周压缩层,可降低弯曲阻力并提高柔韧性。凹齿不是切在 V 带背面的纵向切口;模压齿形也不等于切边式,侧面结构是另一项特征。
制造商可能为特定模压齿形系列公布更小的最小轮径、散热效益或更高额定值,只能采用该系列表格。不得假设通用百分比、温差、寿命、型号代码或旋转方向;只有具体产品带有方向箭头或说明要求时,才按方向安装。
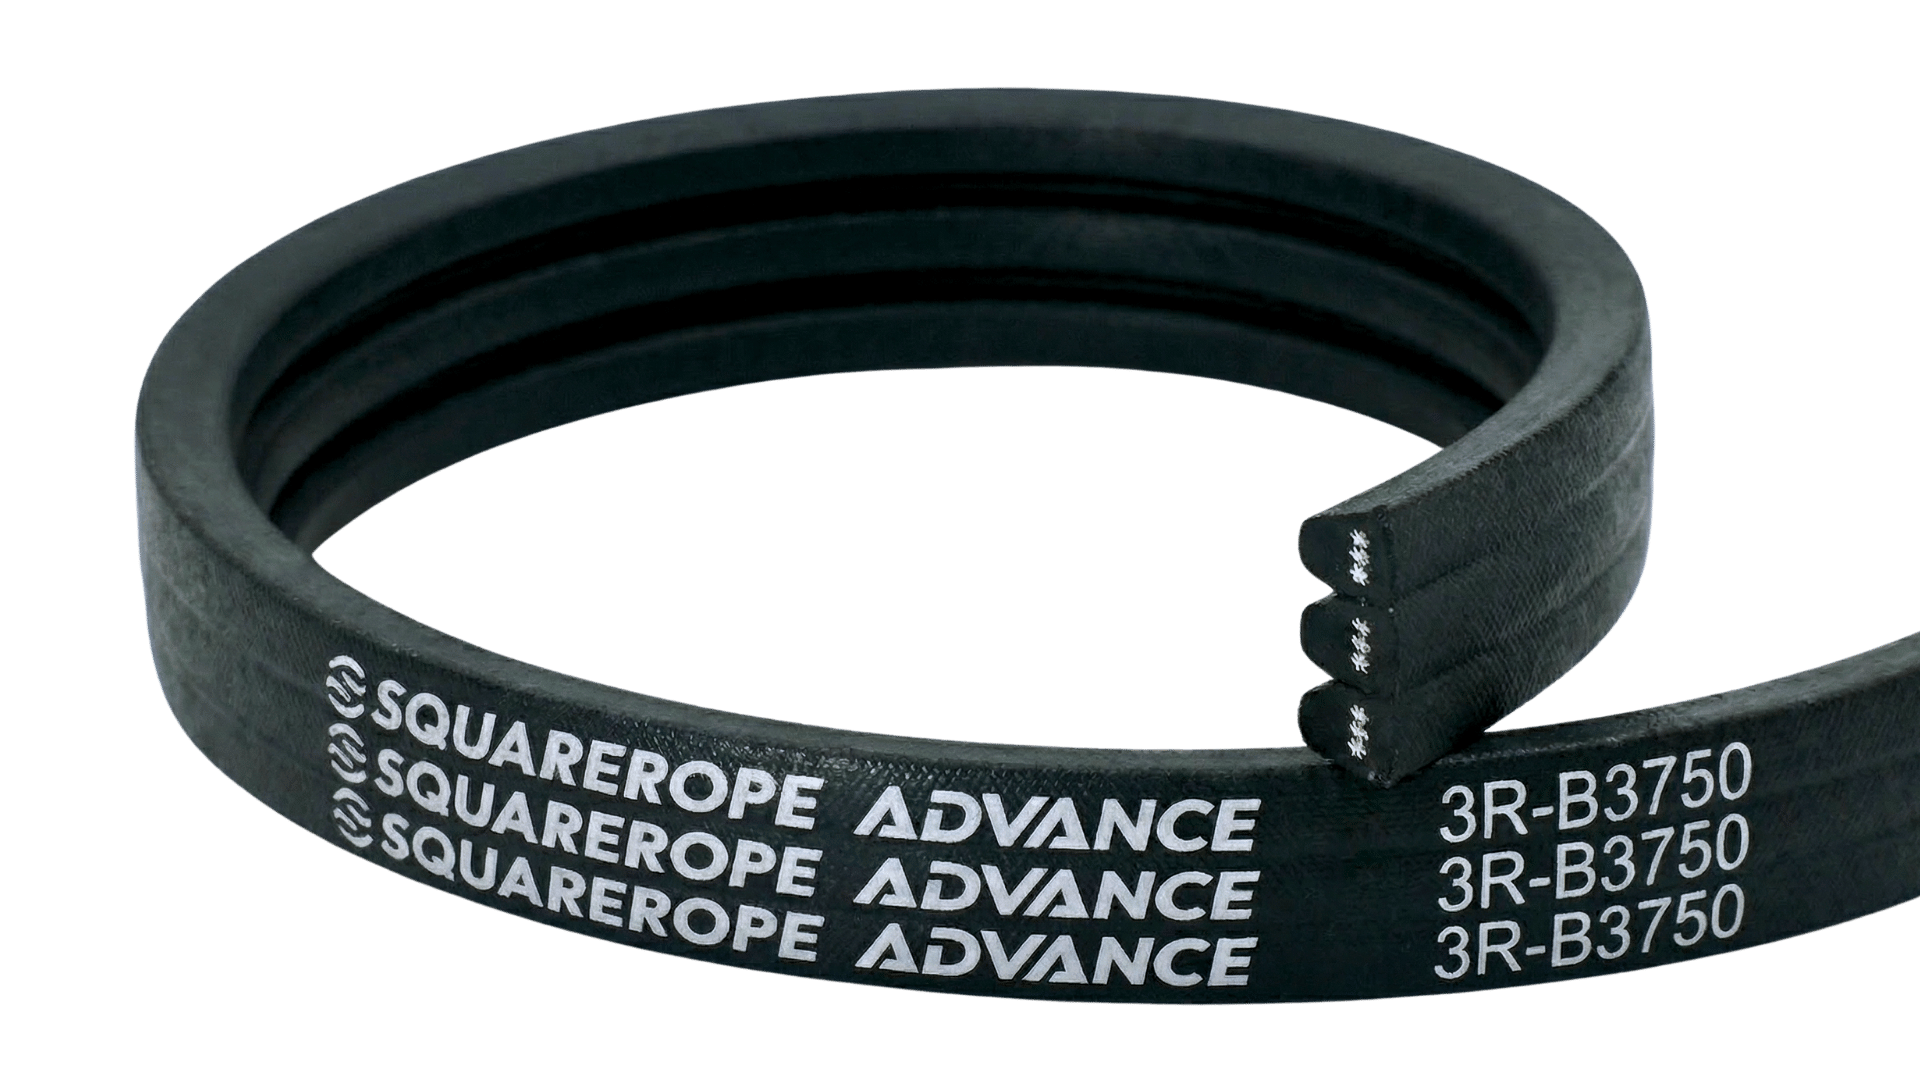
凹齿横跨 V 带内侧压缩层,是弯曲时的让位结构,不是与同步带轮啮合的齿。切边式或包布式描述工作侧面;平底或模压凹齿描述底面;单条或联组描述组合形式。胶料与抗拉层规格则是另外的特征。须逐项确认具体产品,不可将所有切边式或俗称齿形的带视为相同结构。
选定替换品前,请参阅V 带侧面、模压凹齿、组合形式与材料,分别确认各项结构特征。
判断损伤前先识别结构

(1) 模压凹齿开口位于内侧压缩面,齿根是原设计几何的一部分。
(2) 相邻凹齿间完整胶料是比较特征,不是剩余寿命试验。
(3) 上方抗拉区域与内侧压缩几何不同,图中位置仅为示意。
(4) 工作侧面是另一项结构特征;本例不代表所有凹齿带都是切边式。
将损伤视为证据,不作为定论
从观察迹象到可验证的修正
候选原因并非完整清单。外观无法单独证明原因或安全剩余寿命。须采用具体带系列的限制、设备说明及报废标准。
| 观察迹象 | 候选原因 | 辨别检查 | 条件式修正 | 修正后验证 |
|---|---|---|---|---|
| 凹齿处胶料缺损或不规则破损边缘 | 损伤历史、异物或暴露;先检查,不直接指定单一原因 | 拍摄缺损与邻近完整凹齿;检查防护罩、异物、安装记录与暴露 | 停用已达报废标准的带;批准更换前排除已确认的干涉或污染 | 按规定完成防护状态试运行,再隔离能源检查修正处与替换带 |
| 内侧压缩面裂纹或从凹齿根部延伸的裂纹 | 弯曲条件、打滑或储存/温度历史 | 以正确直径基准将带轮及惰轮与具体系列表格比较;测量张力并查阅记录 | 修正实测不符处,按制造商报废与更换程序处理 | 记录轮径符合性、张力,以及指定检查时是否再次出现异常 |
| 侧面或底面磨损;表面光亮、烧灼或硬化 | 配合、打滑、对中、轮槽磨损或传动容量不足 | 确认接触位置;量规检查轮槽并核对对中、张力、支架与实际工况 | 修正已确认的配合或传动故障;按适用报废标准及批准的传动设计决定部件保留或更换 | 记录轮槽、对中及张力结果;防护罩复位后观察运行表现 |
| 层间剥离或抗拉线外露 | 须调查几何或使用损伤;外观不能辨认事件 | 保留断面与安装记录;核对具体轮径限制及传动状态 | 停用已达报废标准的带;针对剥离或抗拉线损伤取得产品专用指导 | 受控恢复使用前记录替换规格及修正后几何 |
| 翻转、偏离轮槽或单侧磨损 | 对中、轮槽配合、张力、支架不稳或冲击/脉动 | 测量偏移与角度对中及张力;检查轴、轴承、调节机构与工况记录 | 修正已确认条件;仅在具体用途经批准时考虑联组结构 | 在防护状态下检查走带与稳定性;调节前停机并隔离能源 |
| 表面发黏、膨胀、软化或剥落 | 油品或化学暴露是候选原因,不是材料鉴别试验 | 追查泄漏及搬运/清洁物质;按具体产品资料核对相容性 | 消除暴露;按批准的清洁与报废程序处理,不指定通用胶料 | 确认暴露来源已排除,记录后续状态 |
- 候选原因
- 损伤历史、异物或暴露;先检查,不直接指定单一原因
- 辨别检查
- 拍摄缺损与邻近完整凹齿;检查防护罩、异物、安装记录与暴露
- 条件式修正
- 停用已达报废标准的带;批准更换前排除已确认的干涉或污染
- 修正后验证
- 按规定完成防护状态试运行,再隔离能源检查修正处与替换带
- 候选原因
- 弯曲条件、打滑或储存/温度历史
- 辨别检查
- 以正确直径基准将带轮及惰轮与具体系列表格比较;测量张力并查阅记录
- 条件式修正
- 修正实测不符处,按制造商报废与更换程序处理
- 修正后验证
- 记录轮径符合性、张力,以及指定检查时是否再次出现异常
- 候选原因
- 配合、打滑、对中、轮槽磨损或传动容量不足
- 辨别检查
- 确认接触位置;量规检查轮槽并核对对中、张力、支架与实际工况
- 条件式修正
- 修正已确认的配合或传动故障;按适用报废标准及批准的传动设计决定部件保留或更换
- 修正后验证
- 记录轮槽、对中及张力结果;防护罩复位后观察运行表现
- 候选原因
- 须调查几何或使用损伤;外观不能辨认事件
- 辨别检查
- 保留断面与安装记录;核对具体轮径限制及传动状态
- 条件式修正
- 停用已达报废标准的带;针对剥离或抗拉线损伤取得产品专用指导
- 修正后验证
- 受控恢复使用前记录替换规格及修正后几何
- 候选原因
- 对中、轮槽配合、张力、支架不稳或冲击/脉动
- 辨别检查
- 测量偏移与角度对中及张力;检查轴、轴承、调节机构与工况记录
- 条件式修正
- 修正已确认条件;仅在具体用途经批准时考虑联组结构
- 修正后验证
- 在防护状态下检查走带与稳定性;调节前停机并隔离能源
- 候选原因
- 油品或化学暴露是候选原因,不是材料鉴别试验
- 辨别检查
- 追查泄漏及搬运/清洁物质;按具体产品资料核对相容性
- 条件式修正
- 消除暴露;按批准的清洁与报废程序处理,不指定通用胶料
- 修正后验证
- 确认暴露来源已排除,记录后续状态
资料来源: SQUAREROPE 原创诊断整理;产品限制须按选定 V 带与传动装置确认。
区分裂纹与胶料缺损

(1) 延伸入胶料的细小不连续处是裂纹迹象;保留其位置与范围。
(2) 相邻完整凹齿有助于对照具体产品几何。
(3) 不规则空缺表示胶料缺损;记录周围撞击、异物、安装与暴露证据。
(4) 虚线比较轮廓仅为示意,未提供报废深度、发展速率或寿命限制。
核对带轮与惰轮几何
按具体产品系列资料核对小带轮和所有内侧或背面惰轮。须以指定基准评估直径,并一并核对截面、结构、速度、功率、惰轮接触面和位置及工况。仅达到公布最小值,既不能确认适用性,也不能证明损伤原因。
比较前先确认直径基准。除非制造商提供换算,不得用外径代替基准直径或节径。用正确量规检查轮槽形状、磨损、损伤、跳动和碎屑。决定保留或更换带轮时,须按制造商报废标准及批准的传动设计评估。
测量张力、配合、对中与载荷
使用已校准的仪器,按具体 V 带与传动指定的方法和目标值测量张力。张力不足或过大都可能损伤传动,但齿隙闭合不是通用张力诊断。不得为打开裂纹而急剧弯折拆下的 V 带,也不得扭结。须遵循具体制造商的搬运和储存弯曲限制,不可仅从运行带轮表格推定。
检查角度与平行偏差、中心距稳定性、轴承、轴、安装座和张紧机构,再核对功率或转矩、转速、启动、工况系数、包角、长度及修正后系列额定值。不能只凭损伤外观更改截面。
记录 V 带磨损的位置

(1) 记录受影响的工作侧面及是否为单侧磨损。
(2) 分别记录底面磨损;判断底部接触前先检查配合、轮槽与异物。
(3) 虚线仅为绘图参考,评估须采用具体制造商量规与标准,不可套用此轮廓。
检查温度、污染、储存与材料
整体硬化或裂纹可能与超出产品温度范围有关;发黏、膨胀或剥落则可能指向油或化学污染。这些都须根据具体产品资料确认,不能据此直接指定材料名称。
排除泄漏和碎屑,并按设备及具体 V 带制造商的清洁与表面处理说明操作。不得用带用增摩处理剂掩盖打滑或损伤。检查储存中的热、阳光、臭氧源、化学品、变形,以及超出指定搬运限制的弯曲。胶料、耐化学、耐油、温度、臭氧、耐候及导静电特性均须按具体系列核对。
分别评估冲击、振动与联组结构
若翻转或脱槽伴随冲击、脉动或振动,应先记录工况与传动状态,再考虑不同组合形式。联组结构可用于经批准的用途,但不能据此认定故障原因或保证损伤不再发生。
必须确认联组 V 带额定值、轮槽数与间距、带轮兼容性、最小轮径、张紧程序和工况系数。制造商未批准时,不得视为通用升级。
停用不合格 V 带并验证修正工作
按具体制造商的报废标准判断 V 带能否继续使用。不得在等待查明根本原因时继续运行已达报废标准的带。保留拆下的带,修正已确认的传动故障后,才让更换 V 带后的传动装置恢复使用。按下列顺序处理;收集需要接近传动装置的证据前,先隔离能源。
- 执行现场能源控制并验证无能量状态后,才可拆除防护罩或接触。
- 清洁前拍摄并标识 V 带或完整配组、各损伤区、带轮、惰轮、防护罩、安装座和污染。
- 确认完整标识、产品系列、配组数据,以及具体说明是否规定旋转方向。
- 在传动装置已隔离时测量直径、张力、对中、跳动和中心距,并检查每个轮槽、轴承、轴及张紧机构。运行速度和载荷数据来自已有记录,或先前在防护罩完整复位时的安全观察;不得接触运行中的传动装置进行测量。
- 修正已经确认的传动原因,并更换超出制造商限值的带轮或部件。
- 保持松弛,用手安装具体替换件或完整兼容配组,不得撬入、转动强套、扭结或强拉。
- 按具体目标值张紧,恢复并固定防护罩后受控试运行;调节前停机并再次隔离,并遵守产品专用磨合规定。
完整保留检查顺序

(1) 停机、隔离所有危险能源、按规定上锁/挂牌,控制储能及再次积聚,验证隔离后才拆罩或接触。
(2) 清洁或更换前保留照片及损伤位置,识别具体系列、结构与使用历史。
(3) 按具体资料核对指定基准的尺寸、张力测量方法与目标、轮槽、对中、工况及暴露。
(4) 停用已达报废标准的带;修正确认故障并安装批准的替换品。防护罩复位后受控试运行,调节前停机并再次隔离。
建立可重复的检查记录
为分析再次发生的原因,保留:
- 制造商、产品系列、完整标识、结构和配组数据。
- 顶面、侧面、内周压缩面、齿根、线绳位置和断裂面的损伤位置。
- 小带轮和惰轮直径、测量基准及制造商最小值。
- 张力、仪器、目标来源、对中、跳动、轮槽量规和中心距结果。
- 功率或转矩、转速、启动、工况系数、每日时间、冲击、脉动和振动。
- 温度及油脂、冷却液、化学品、水、粉尘、碎屑、臭氧和阳光暴露。
- 安装、储存、维护、磨合及历次更换记录。
- 确认原因、修正措施、替换规格和防护状态试运行结果。
请按V 带预防性维护与检查流程安排安全检查、记录及恢复使用验证。
凹齿说明 V 带如何弯曲,不能解释所有故障。可靠诊断必须把损伤迹象与实测几何、传动状态、工况和具体产品限制联系起来,再批准替换件。
关键要点
模压齿形 V 带为什么会出现裂纹或缺损?
外观不能单独确定单一原因。确认原因前,须按 V 带制造商资料核对具体带轮与惰轮要求、张力、配合与传动状态、安装和储存历史、工况及暴露。
如需针对传动装置进行检查讨论,请联系 SQUAREROPE,并提供完整带型号、照片、传动测量值与使用记录。