安全采集现有传动数据
读取标识或观察运行中的传动装置时,只能站在合规防护罩外的安全位置。拆除防护罩或接触、测量、清洁、手动转动传动装置前,经过培训并获得授权的人员必须按照设备与现场程序停机、识别并隔离所有危险能源、按规定上锁/挂牌、控制储能、验证已经断能,并将各部件置于安全状态。
采购单应保持已批准替换件的规格,或完整定义并评审重新设计。熟悉的代号、相同顶宽、设备名称、低价或供应商口头保证,都不足以证明配合、传动能力、环境兼容性或合规状态。采购方需要一份可追溯规格,把实际传动装置与具体产品系列,以及放行和收货时所需的证据连接起来。
工业传动皮带(V 带)询价前,要提供哪些资料?
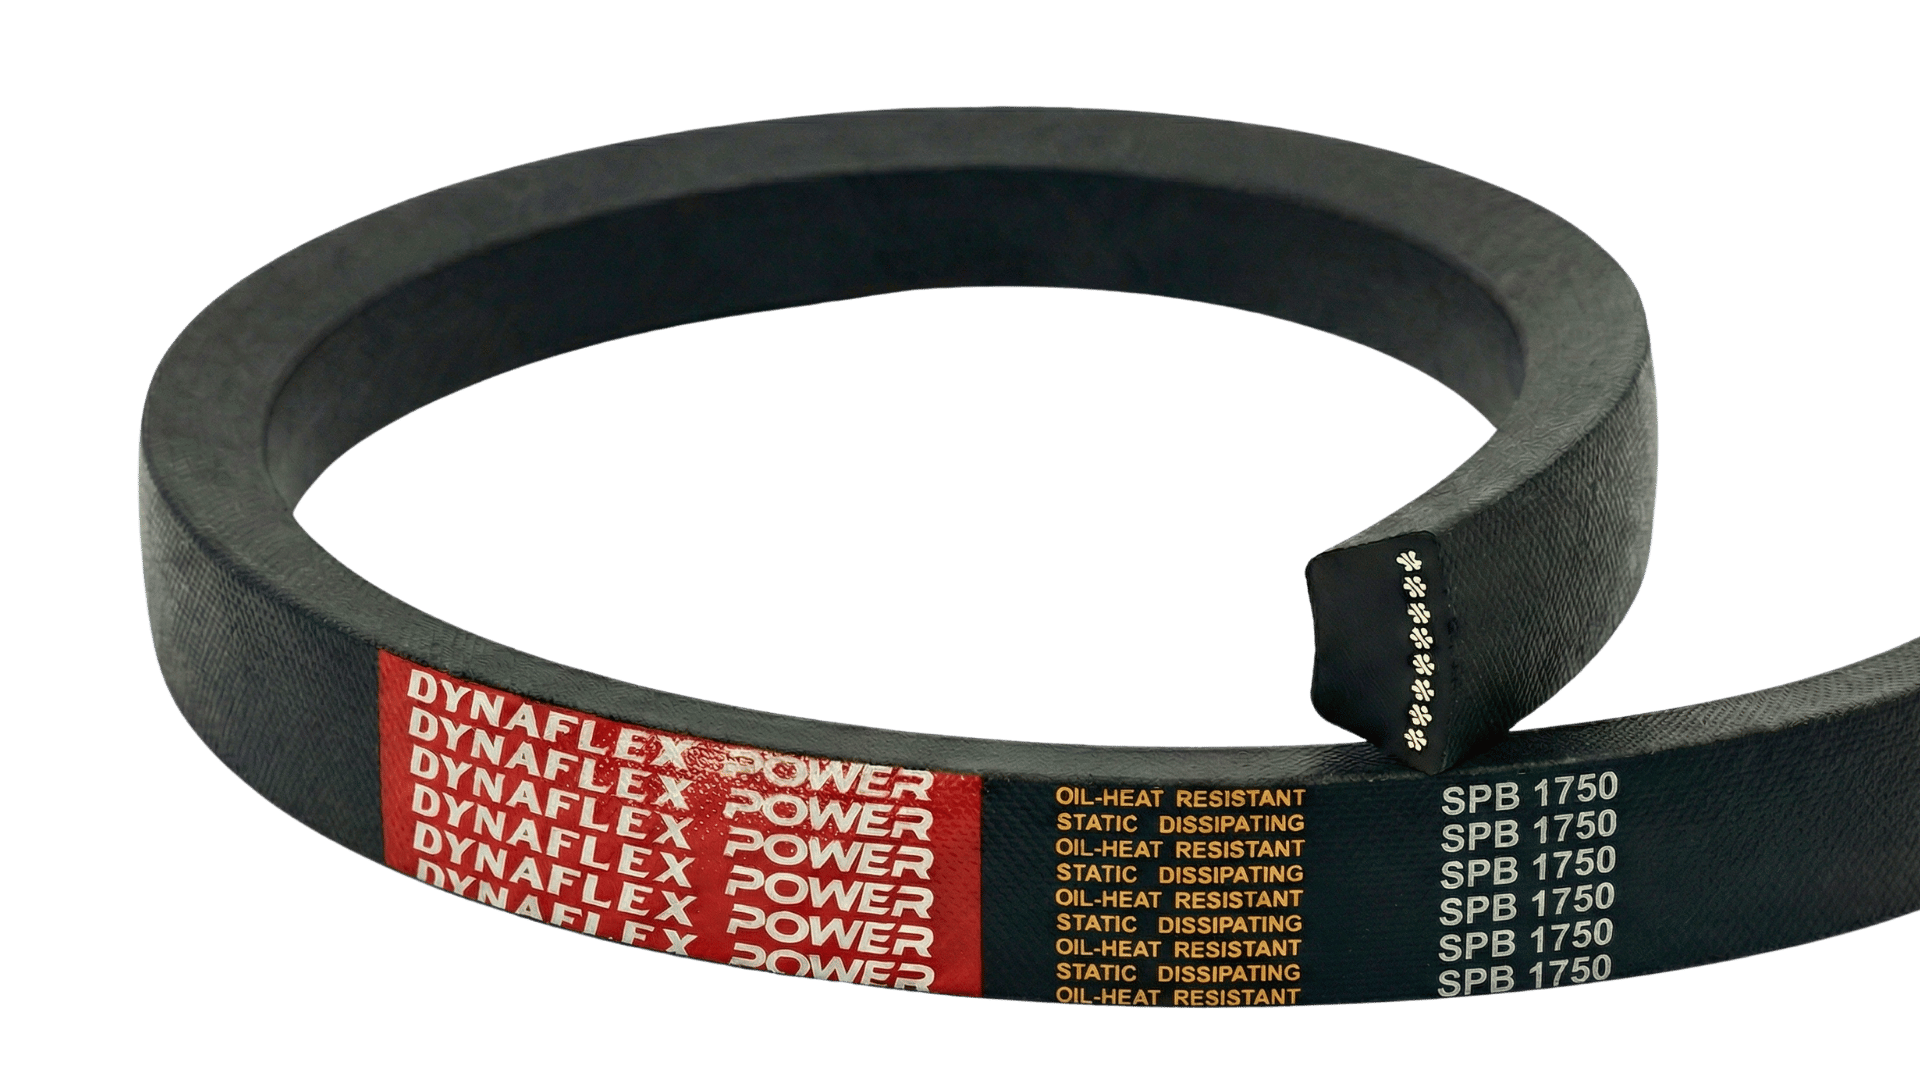
这份清单适用于传统型、窄型(SP)、齿形与联组 V 带;同步带、平带与输送带需要另外的资料。下表七项资料提供得越完整,供应商越能一次确认型号、报价与交期。示例栏以更换一组 SPB-1750 窄型 V 带为例;数值仅供示范,实际根数与张力仍须依制造商的传动计算确认。
询价资料清单
每一行都要填写;不确定的数值,请改附照片或测量值。
| 项目 | 要提供的资料 | 示例(更换 SPB-1750) |
|---|---|---|
| 标识与识别 | 旧皮带上的完整标识(照片或抄录)、制造商、设备名称与型号 | 标识“SPB-1750”;空压机传动 |
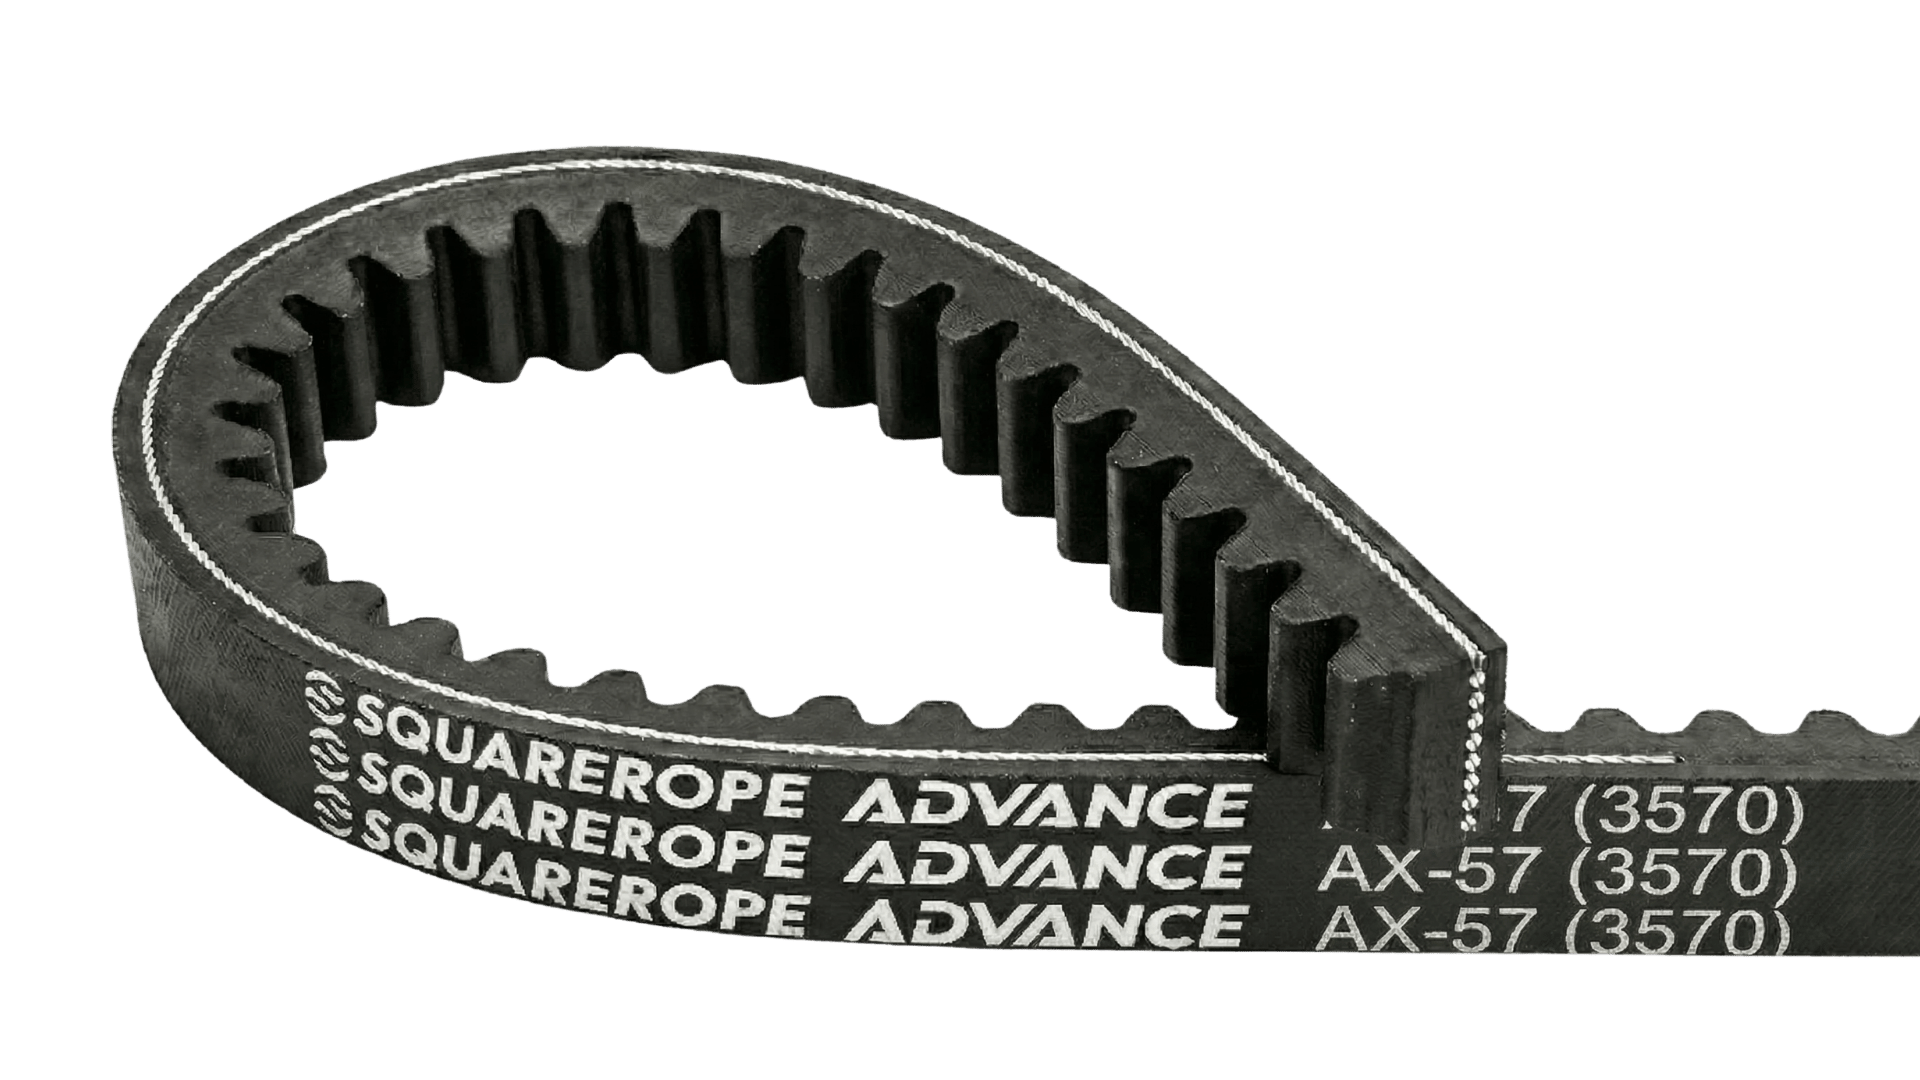
| 截面与结构 | 截面代号;包布或切边;平底或齿形;单根或联组 | SPB;包布;平底;单根 |
| 长度与长度基准 | 长度数值、单位与基准(Li、La、Ld、Lw、Le 或目录自定义) | 1750 mm;目录以 Ld 标识此长度 |
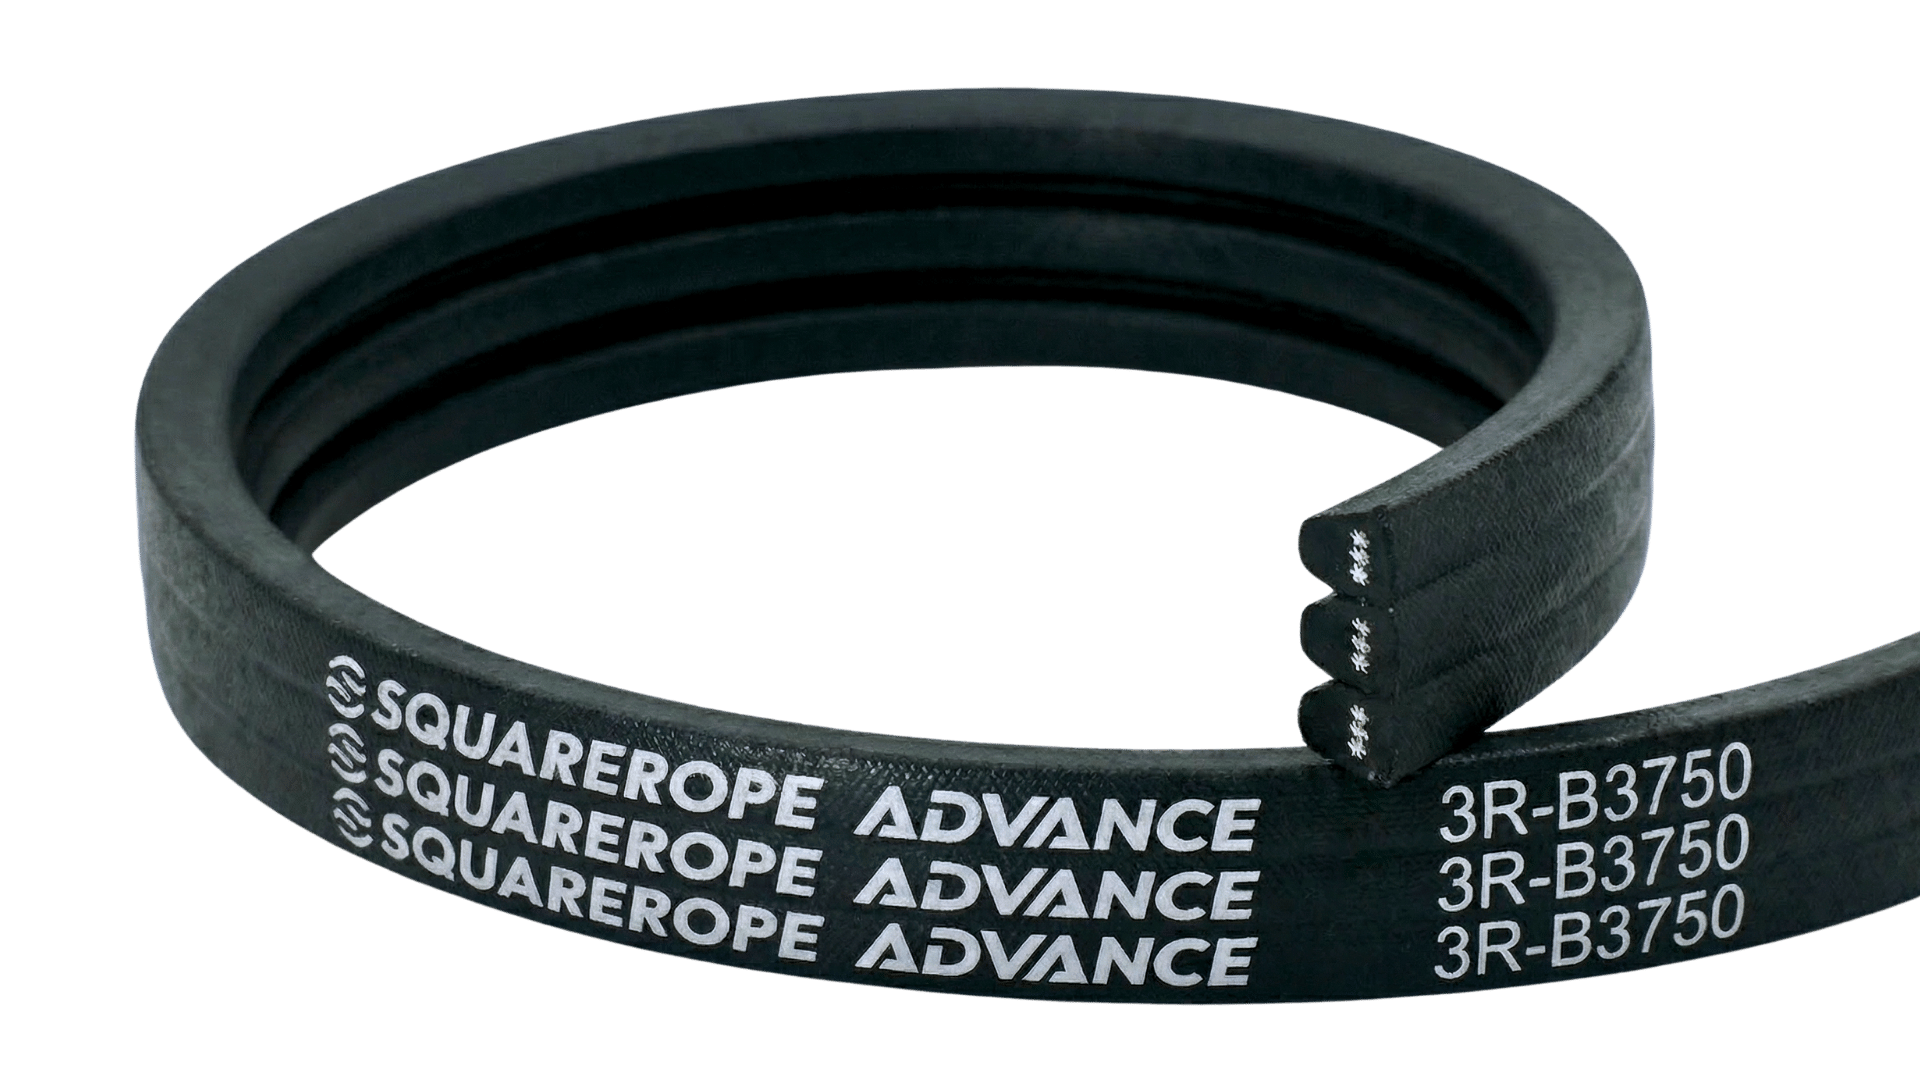
| 数量与配组 | 每台传动根数、是否需配组、采购总数与备品 | 每台 4 根为一组配组;共 3 台,另备 1 组 |
| 工况与几何 | 电机功率、转速、带轮直径(注明外径或基准直径)、中心距、每日运行小时数、启动与冲击 | 22 kW;1480 rpm;基准直径 200 / 400 mm;中心距约 390 mm;每日 16 小时 |
| 材料与环境 | 温度、油、水、化学品、粉尘、户外暴露、抗静电或其他要求 | 室内;最高 45 °C;不接触油;需抗静电 |
| 交货与文件 | 需求日期、交货地点、包装与标识、需要的文件 | 2 周内交到买方工厂;每组分开包装并标识批次 |
- 要提供的资料
- 旧皮带上的完整标识(照片或抄录)、制造商、设备名称与型号
- 示例(更换 SPB-1750)
- 标识“SPB-1750”;空压机传动
- 要提供的资料
- 截面代号;包布或切边;平底或齿形;单根或联组
- 示例(更换 SPB-1750)
- SPB;包布;平底;单根
- 要提供的资料
- 长度数值、单位与基准(Li、La、Ld、Lw、Le 或目录自定义)
- 示例(更换 SPB-1750)
- 1750 mm;目录以 Ld 标识此长度
- 要提供的资料
- 每台传动根数、是否需配组、采购总数与备品
- 示例(更换 SPB-1750)
- 每台 4 根为一组配组;共 3 台,另备 1 组
- 要提供的资料
- 电机功率、转速、带轮直径(注明外径或基准直径)、中心距、每日运行小时数、启动与冲击
- 示例(更换 SPB-1750)
- 22 kW;1480 rpm;基准直径 200 / 400 mm;中心距约 390 mm;每日 16 小时
- 要提供的资料
- 温度、油、水、化学品、粉尘、户外暴露、抗静电或其他要求
- 示例(更换 SPB-1750)
- 室内;最高 45 °C;不接触油;需抗静电
- 要提供的资料
- 需求日期、交货地点、包装与标识、需要的文件
- 示例(更换 SPB-1750)
- 2 周内交到买方工厂;每组分开包装并标识批次
资料来源: SQUAREROPE 询价实务;SPB-1750 及其长度基准取自 SQUAREROPE 产品目录
旧皮带标识已磨损时,请提供皮带与带轮照片、测量的顶宽与厚度,以及带轮直径、槽数与中心距,供应商可据此确认截面与长度。以下各节说明每项资料的确认方式、应取得的证据,以及如何进行收货检验。资料准备好后,即可向 SQUAREROPE 询价。
先确认现有传动装置与批准设计
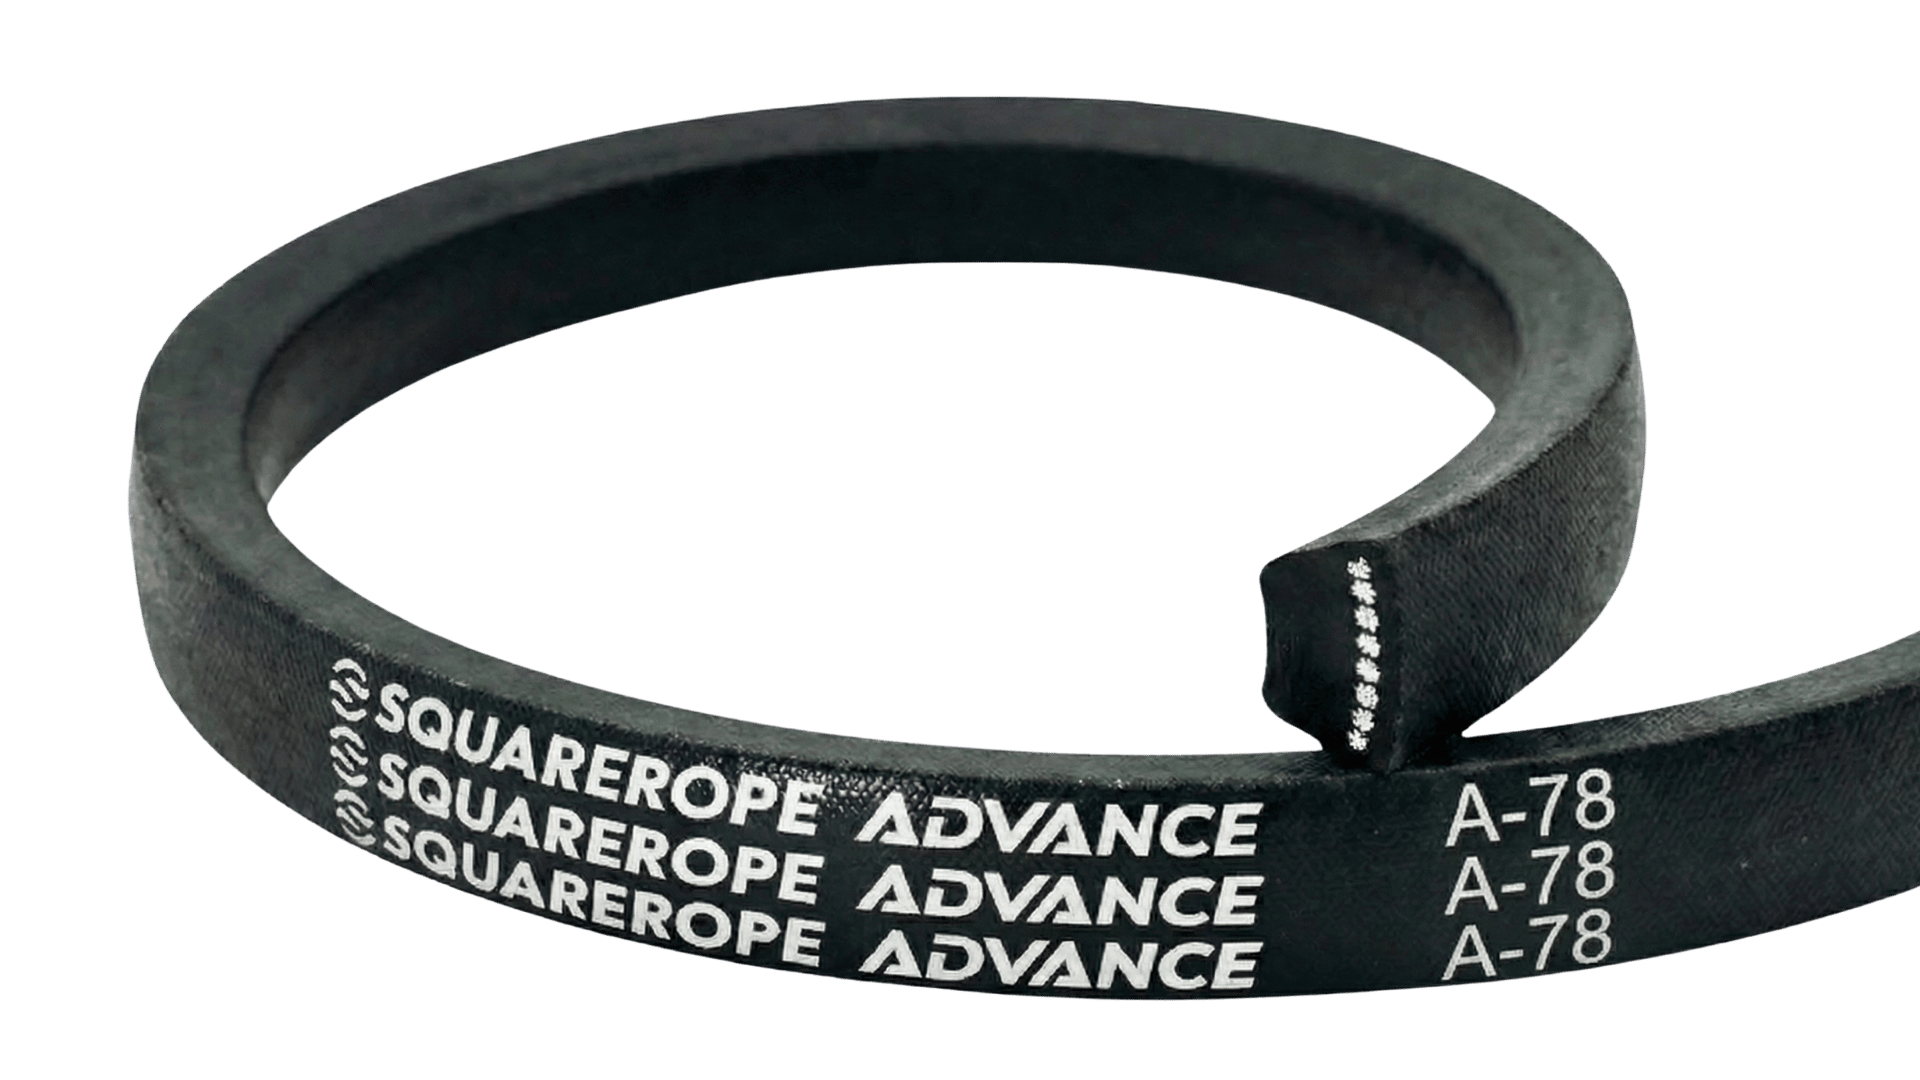
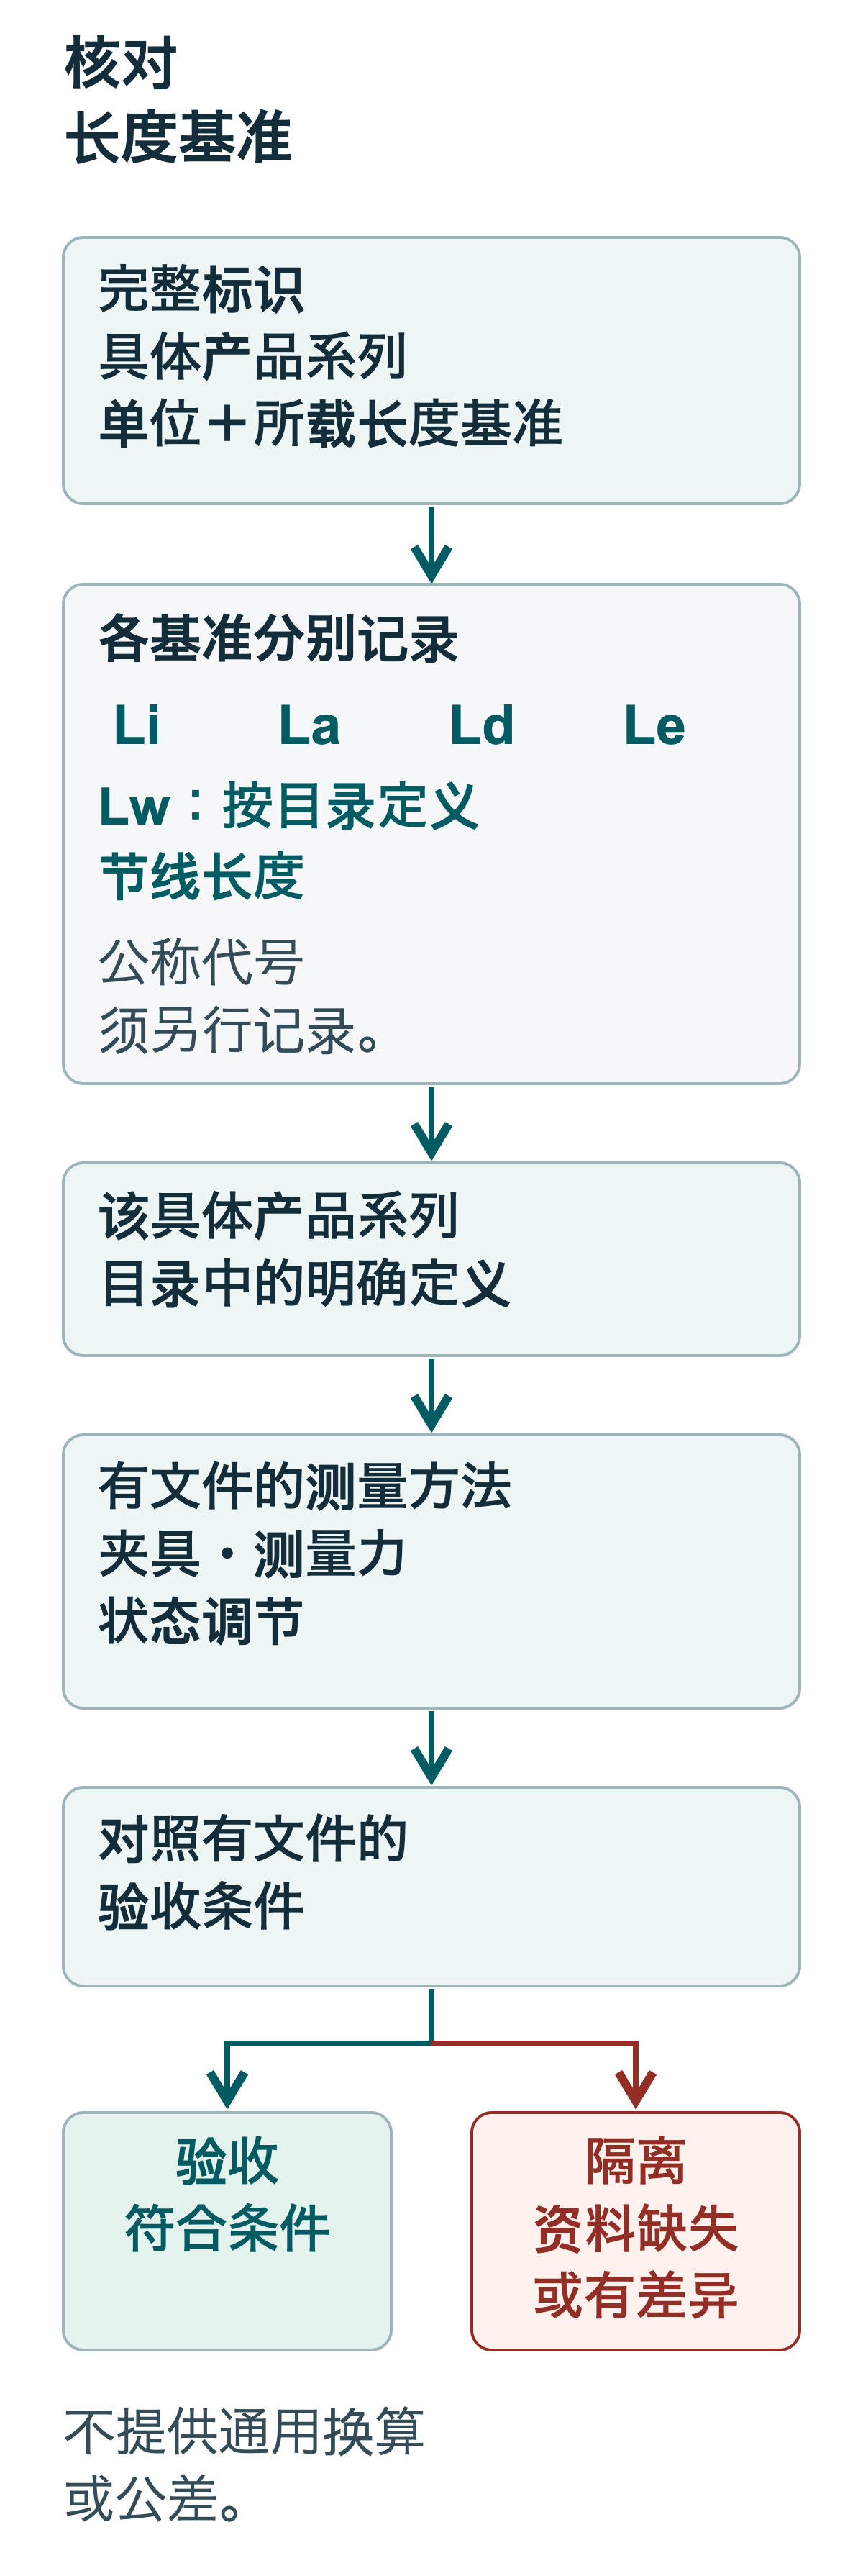
如果是已批准的同规格替换,应记录完整可读标识、制造商、产品系列、截面、结构、长度代号与长度基准、数量或配组规则,以及设备或 OEM 参考资料。任何一项缺失,或拟用来源不同,都应作为工程评审,不能只因宽度或代号相似就认定可以互换。 公称代号、内周长(Li)、外周长(La)、基准长度(Ld 或目录明确规定的 Lw)、节线长度与有效长度(Le)必须分别记录。确认具体目录定义与测量方法;代号数字相同,不代表同一条实际 V 带。 标识、OEM 参考资料、图纸或供应记录互相矛盾时,须暂停采购,由获授权的工程人员核实。规格应要求新品及追溯资料;用过或翻修件须另有明确工程证据与批准。 请参阅尺寸对照指南以识别 V 带截面与具体长度基准。
如果是重新设计,须记录原动机与从动设备、实际功率或转矩、轴转速、启动方式与转矩、运行时间、冲击或脉动、带轮基准直径或节径、传动比、中心距、包角、张紧轮、张紧行程、防护空间、环境与所需批准。只有根据制造商现行选型图、工况系数、额定值与修正表、最小轮径与带速限制、轴载荷及张力程序,才能确定产品系列和 V 带根数。 请参阅选型指南以进行传动选型与计算输入验证。
建立统一采购规格
采购规格与证据矩阵
每一行都是独立的放行条件;产品系列名称不能证明其他各行。
| 要求 | 询价时提供的证据 | 放行条件 |
|---|---|---|
| 现有件识别或批准设计 | 完整标识照片或抄录、OEM 零件参考、传动图与版本 | 完全符合批准替换件,或变更已有工程批准 |
| 截面与结构 | 制造商、产品系列、截面、包布/切边侧面、平面/模压缺口内表面、单根/联组;按系列列出宽度、肋数或联组 V 带的根数;订购数量单独记录 | V 带、轮槽、防护、最小轮径与额定值兼容 |
| 长度制 | 完整代号、公称值、单位,以及 Li、Ld、Lw、Le、La 或制造商对应基准 | 已确认具体目录行与公差,不使用通用周长换算 |
| 工况与几何 | 功率/转矩、转速、启动、运行时间、冲击、带轮、传动比、中心距、包角、张紧轮与张紧行程 | 制造商现行计算支持系列、根数、长度、轴载荷与张力 |
| 材料与环境 | 带体、线绳、包覆材料,以及温度、水、油、化学品、臭氧、耐候与阻燃要求 | 具体系列资料与兼容性声明涵盖实际暴露 |
| 多带配组 | 数量、制造商配组规则及任何配组代码 | 完整兼容配组;不混用新旧 V 带或不同制造商 |
| 标准与受监管用途 | 适用的技术验收依据与试验或检验证据;需要时提供具体系列的证书或声明,列出来源/发证机构、版本、范围与有效性 | 证据符合系列、市场与用途;替代依据已批准,且所有强制要求均已满足 |
| 交付与追溯 | 批准来源、零件版本、包装、标识、变更通知、证书与批次关联及交付计划 | 供应商能保持身份,并在发货前报告任何变更 |
- 询价时提供的证据
- 完整标识照片或抄录、OEM 零件参考、传动图与版本
- 放行条件
- 完全符合批准替换件,或变更已有工程批准
- 询价时提供的证据
- 制造商、产品系列、截面、包布/切边侧面、平面/模压缺口内表面、单根/联组;按系列列出宽度、肋数或联组 V 带的根数;订购数量单独记录
- 放行条件
- V 带、轮槽、防护、最小轮径与额定值兼容
- 询价时提供的证据
- 完整代号、公称值、单位,以及 Li、Ld、Lw、Le、La 或制造商对应基准
- 放行条件
- 已确认具体目录行与公差,不使用通用周长换算
- 询价时提供的证据
- 功率/转矩、转速、启动、运行时间、冲击、带轮、传动比、中心距、包角、张紧轮与张紧行程
- 放行条件
- 制造商现行计算支持系列、根数、长度、轴载荷与张力
- 询价时提供的证据
- 带体、线绳、包覆材料,以及温度、水、油、化学品、臭氧、耐候与阻燃要求
- 放行条件
- 具体系列资料与兼容性声明涵盖实际暴露
- 询价时提供的证据
- 数量、制造商配组规则及任何配组代码
- 放行条件
- 完整兼容配组;不混用新旧 V 带或不同制造商
- 询价时提供的证据
- 适用的技术验收依据与试验或检验证据;需要时提供具体系列的证书或声明,列出来源/发证机构、版本、范围与有效性
- 放行条件
- 证据符合系列、市场与用途;替代依据已批准,且所有强制要求均已满足
- 询价时提供的证据
- 批准来源、零件版本、包装、标识、变更通知、证书与批次关联及交付计划
- 放行条件
- 供应商能保持身份,并在发货前报告任何变更
资料来源: 受控采购检查表;ISO 4184:2025 与 ISO 1081:2013 提供尺寸及术语背景,不代表整份订单已批准
核对标准与受监管用途证据
标准须按公布范围使用:ISO 4184:2025 适用于基准制内指定的普通与窄楔 V 带;ISO 1081:2013 用于术语;ISO 1813:2025 用于新品抗静电带的电阻要求与试验。导电性证据不等于整套传动装置获准用于危险场所。ARPM IP-20 涉及 A、B、C、D 普通 V 带与带轮,不是耐油或耐化学品的证据。 若引用标准不涵盖该系列或用途,须规定获批准的替代技术验收依据,并满足所有适用的强制要求。
CE 标志只适用于特定欧盟产品法规明确要求的产品;整机带有 CE 标志,不代表替换 V 带自动需要或获得 CE 批准。ISO 9001 与 IATF 16949 是其认证范围内的质量管理体系证据,不能证明 V 带的尺寸、能力、胶料、导电性、阻燃性或法规状态。应按市场与用途索取真正需要的产品证据。 应向发证机构确认证书版本、范围、有效性与适用的转版安排;新版标准不能证明供应商已取得该版认证。
评估供应商与变更控制流程
应按能力而不是地区或目录品种多少评估供货来源。供应商须能识别制造商与具体系列、提供受控的现行数据表及额定/张力说明、把证书关联到交付产品、保持追溯、处理不合格品,并指定技术联系人。对于关键或首次采购件,应在批量放行前规定样品、首件、尺寸或应用评审。
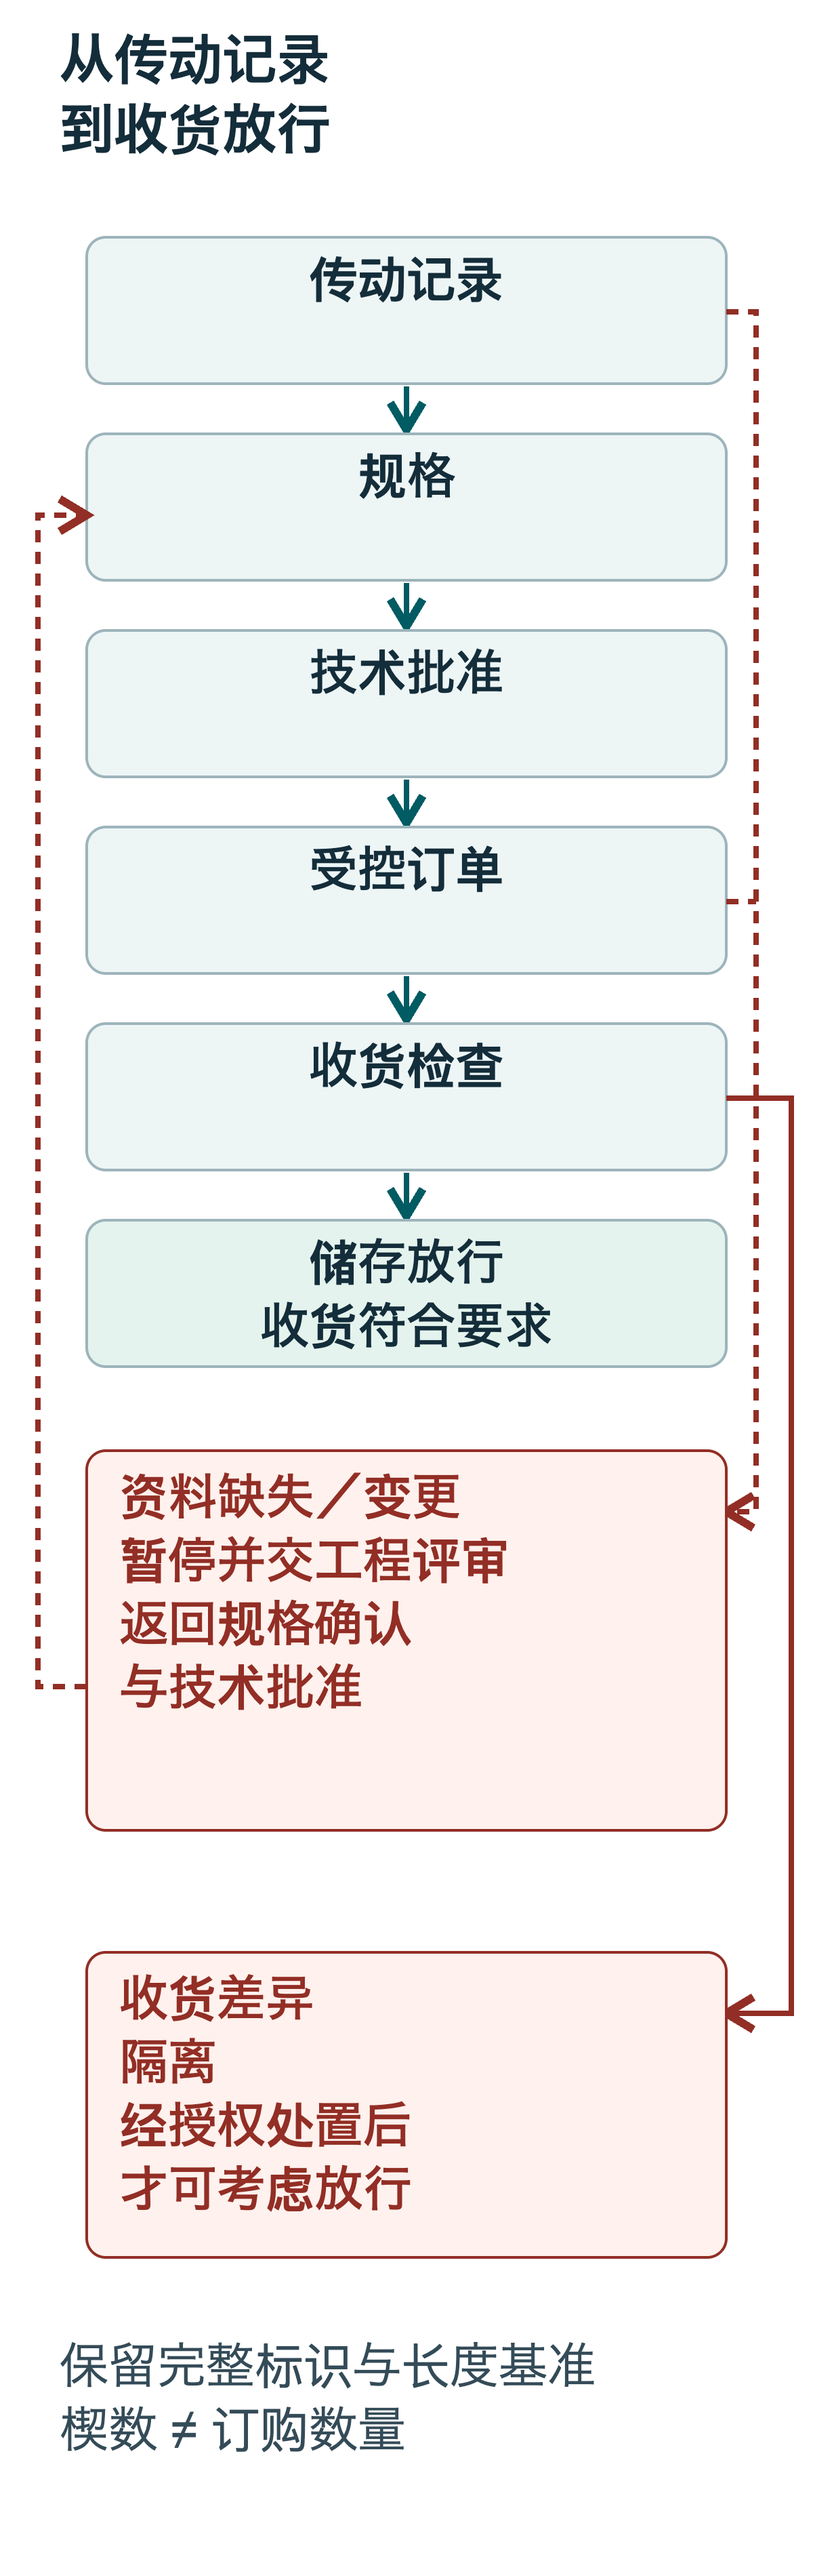
受控订单须要求通知制造商、工厂、来源、系列、材料、结构、尺寸、标识、配组方法、认证、模具、工艺、工况或用途的变更。获授权的工程人员评审影响并记录处置后,才能放行。明确替代批准权限、偏差适用范围、到期或重新验证条件、记录保存、纠正措施及停止发货规则。“等同品”不是批准;相同批号也不是配组合格证明。
按受控程序放行采购
每根 V 带或每套配组按顺序放行:
- 识别资产、批准图纸或 OEM 料号、现有标识、供货历史、失效后果与获授权的技术负责人。
- 判断需求属于同规格替换、批准替代件还是重新设计;替代件和缺失数据须提交工程评审。
- 选择产品系列或询价前,补齐工况、几何、环境、安全与受监管用途数据。
- 写明制造商、具体系列、截面、结构、长度值与基准、数量、配组规则、材料、标识和包装。
- 需要设计批准时,附上现行选型/额定依据、修正系数、最小轮径和带速检查、轴载荷结果及张力说明。
- 列出询价、订单放行和交货时必须提供的证书、声明、试验报告、检验记录与来源版本。
- 技术符合性须与价格、交期、最小订购量、物流、备件策略和全生命周期风险分开评估。
- 在文件控制下批准供应商和采购单;记录偏差,防止未经批准的替代或变更。
建立可审核的采购记录
采购单或受控附件应载明:
- 资产、设备、传动图、OEM/工程批准参考、版本、采购人员与技术批准人。
- 制造商、具体产品系列、完整标识、截面、结构、材料与产品版本。
- 公称长度、单位、长度基准、目录参考、公差、数量及配组/配组代码要求。
- 选型所用工况与几何,包括功率/转矩、转速、工况系数、带轮、包角、中心距及修正值。
- 环境与符合性要求,以及具体证书、声明、试验方法、签发方、版本、范围与有效性。
- 批准制造来源、经销商、追溯字段、标识、包装、防护及变更通知要求。
- 询价评审、样品/首件批准、收货检验、不合格流程及记录保存期限。
- 与技术验收分开的商务条件:数量、交付、交期风险、质保、备件理由与生命周期成本。
执行收货、储存与安装准备检查
收货时逐项核对受控订单:制造商与来源、完整标识、系列、截面、结构、适用的宽度、肋数或联组根数、长度与基准、数量或完整配组、要求的配组/批次代码、证明文件、包装和可见状况。关键尺寸采用批准的抽样与测量计划;检验时不得扭结、急剧反向折弯或损伤 V 带。任何差异、替代、文件缺失、污染、变形或损伤都须隔离,等待授权处置。 长度检验须针对该系列与长度基准,规定批准的夹具、测量力、状态调节、仪器确认、抽样及验收公差。用卷尺测量未受载 V 带的周长,不能证明基准长度或有效长度。
记录收货日期与追溯数据,再按具体制造商限制及 ISO 2230:2026 橡胶制品框架储存,控制变形、热、光、臭氧源、溶剂、化学品、湿度及最小弯曲直径。备件数量应根据设备关键性、交期、共用性、有文件依据的储存寿命、失效历史和库存成本确定,不是统一多买一套。安装前再次确认轮槽与对中、准确 V 带/配组、制造商张力与磨合说明、安全作业程序及防护罩状态。 取得产品年龄或制造日期资料时应予记录,放行前须确认订单或具体产品说明要求的储存寿命证据;缺少必要证据的库存应暂停放行。
有充分依据的 V 带采购是一份受控工程记录:它识别实际传动装置、具体产品与长度制、支持性能与合规性的证据、供应商变更义务,以及允许货物进入储存与安装的检查。任何一环缺失,技术采购就尚未完成。
关键要点
工业 V 带询价前,应该提供哪些规格、材质与数量资料?
须指定资产与批准设计、制造商与具体系列、截面与结构、长度值与基准、数量或配组规则、工况与带轮几何、材料与环境、产品证据、供应商追溯和收货条件。
需要协助进行可追溯的询价评审?请查看普通 V 带和SP 动力带,或联系 SQUAREROPE并提供完整标识、传动数据、环境、数量和所需文件。